


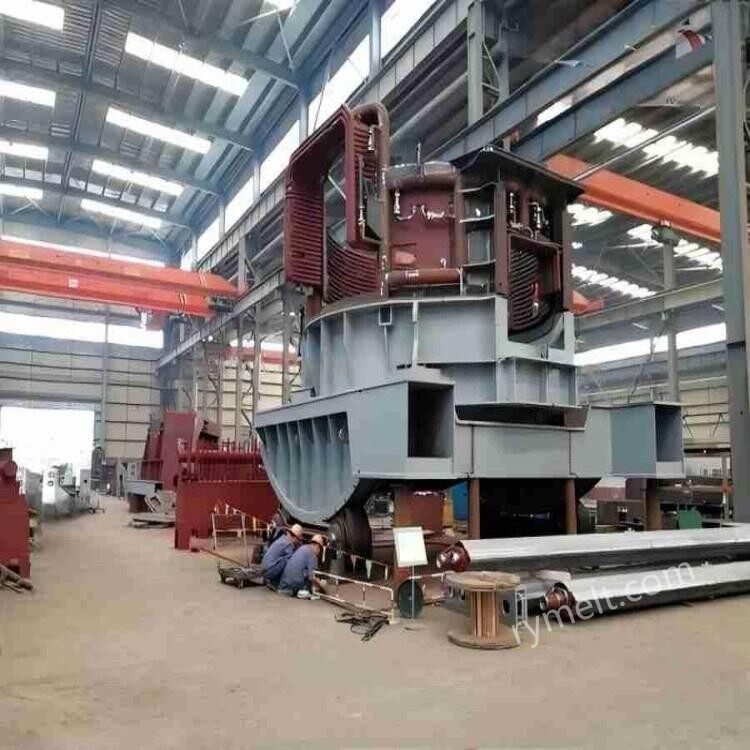
Das Unternehmen erstreckt sich über eine Fläche von fast 70.000 Quadratmetern, mit einer Gebäudefläche von 33.260 Quadratmetern und einer Fabrikgebäudefläche von 24.051 Quadratmetern. Das Unternehmen beschäftigt derzeit rund 300 Mitarbeiter und verfügt über rund 500 Spezialausrüstungen für die Verarbeitung.
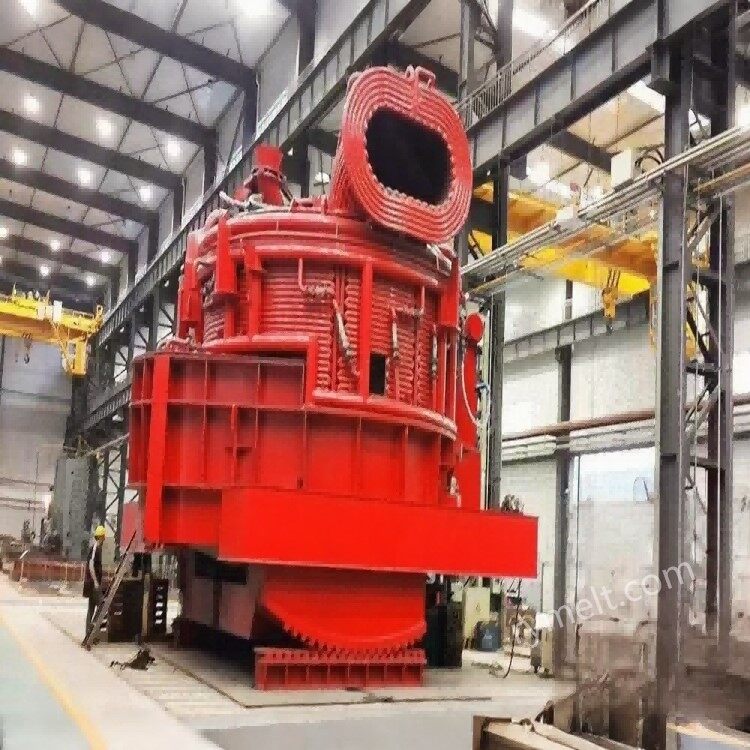
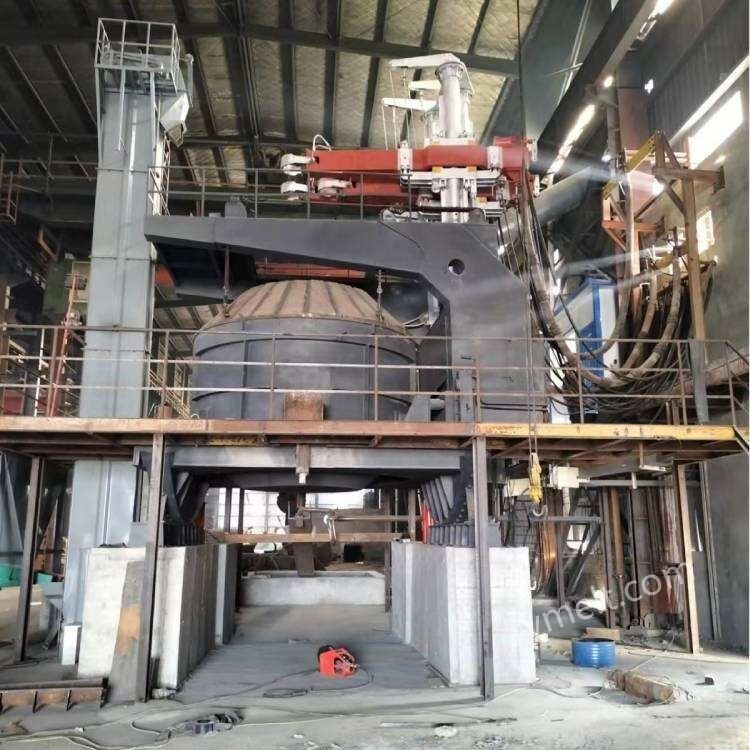
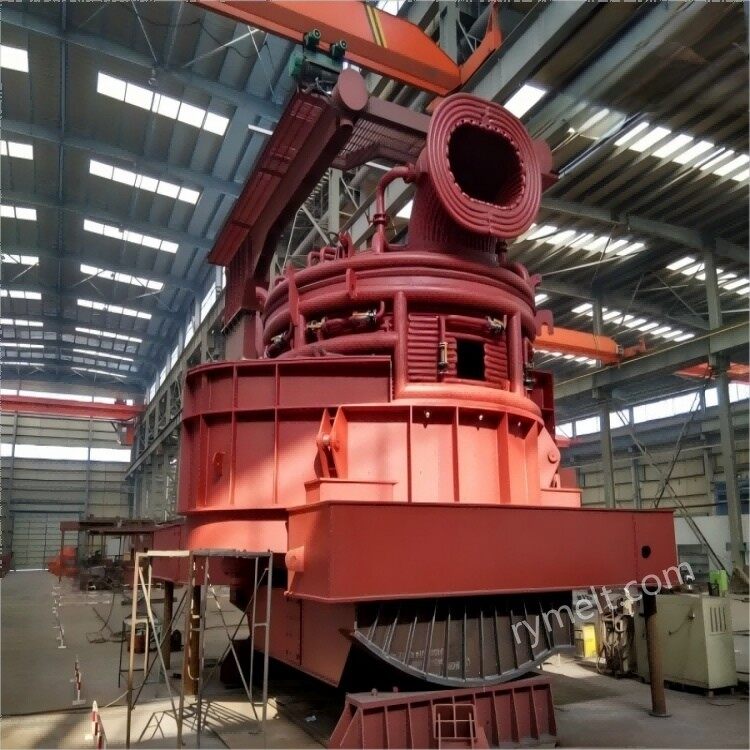
Ein Elektrolichtbogenofen (EAF) ist eine Art metallurgische Ausrüstung, die elektrische Energie nutzt, um durch Graphitelektroden einen Hochtemperaturlichtbogen zu erzeugen, um Stahlschrott zu schmelzen oder Eisen direkt zu reduzieren. Es handelt sich um die Kernausrüstung der modernen Kurzprozessstahlherstellung, die sich besonders für die Stahlproduktion mit Schrott als Hauptrohstoff eignet und sich durch Energieeinsparung, Umweltschutz und hohe Flexibilität auszeichnet.

1. Funktionsprinzip
Lichtbogenerwärmung: Zwischen der Graphitelektrode und der Ladung (Schrott usw.) wird ein Hochtemperaturlichtbogen (Temperatur bis zu 3000 Grad oder mehr) erzeugt, und das Metall wird direkt durch die Lichtbogenwärme geschmolzen.
Widerstandserwärmung: Nach der Bildung des Schmelzbades erzeugt der durch das flüssige Metall fließende elektrische Strom Widerstandswärme, die die Stahlschmelze weiter erhitzt.
Unterstützung durch chemische Energie: Einblasen von Sauerstoff zur Verbrennung oder Zugabe von Kohlenstoffpulver und andere chemische Reaktionen zur Freisetzung von Wärme, unterstützte Erwärmung.
2. Hauptstruktur
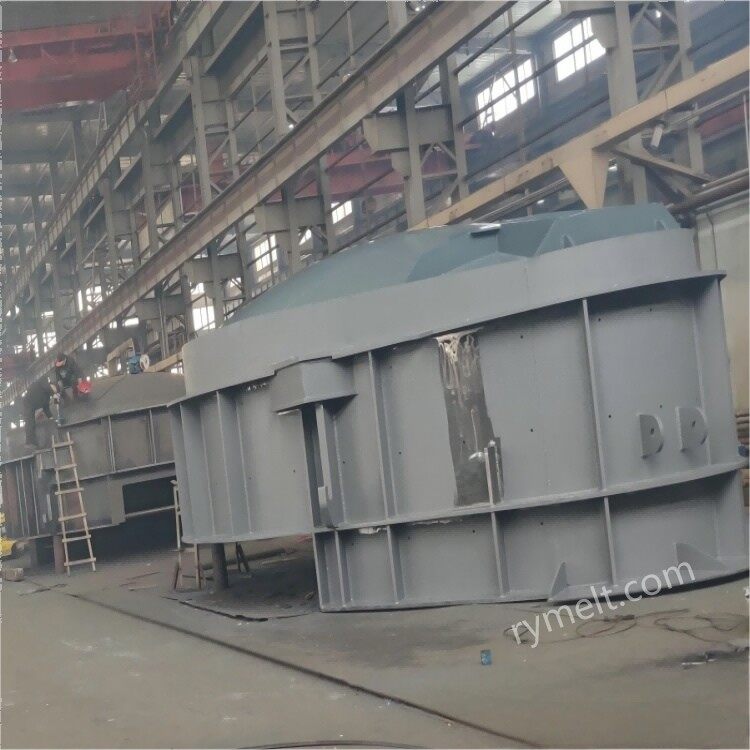
Ofenkörper: Er besteht aus einem mit feuerfestem Material ausgekleideten Stahlmantel und ist in Ofenboden, Ofenwand und Ofenabdeckung unterteilt.
Elektrodensystem: 3 Hub-Graphitelektroden (dreiphasiger Wechselstrom), die Lichtbogenlänge wird durch Anpassen der Elektrodenposition gesteuert.
Kippvorrichtung: nach vorne kippen, wenn Stahl ausgetragen wird, nach hinten kippen, wenn Schlacke ausgetragen wird.
Entstaubungssystem: Behandelt den beim Schmelzprozess entstehenden Rauch und Staub (z. B. Beutelentstaubung oder elektrostatische Entstaubung).
Zusatzausrüstung: Sauerstoffpistole, Kohlenstoffpulver-Blasgerät, Legierungsladesystem usw.

3. Schmelzprozess
Beschickung: Schrott oder DRI wird durch die Ofendecke oder -tür geladen.
Schmelzphase: Die Elektroden werden mit Strom versorgt, um einen Lichtbogen zu erzeugen, und der Schrott wird nach und nach geschmolzen (der Energieverbrauch macht 60–70 % des gesamten Prozesses aus).
Oxidationsphase: Durch das Einblasen von Sauerstoff werden Verunreinigungen (z. B. C, Si, P usw.) entfernt, und es bildet sich Schaumschlacke, die den Lichtbogen bedeckt und so den thermischen Wirkungsgrad verbessert.
Reduktionszeitraum (optional): Legierung hinzufügen, um die Zusammensetzung anzupassen, Entschwefelung, Desoxidation.
Aus Stahl: Stahl wird in eine Pfanne gegossen, um in den Raffinierungsprozess zu gelangen.

4. Technische Eigenschaften
Flexible Rohstoffe: hauptsächlich Schrott, kombinierbar mit geschmolzenem Eisen, DRI, heißbrikettiertem Eisen (HBI) usw.
Energieeinsparung und Umweltschutz: Energieverbrauch von ca. 350-400 kWh pro Tonne Stahl, Reduzierung der CO₂-Emissionen um mehr als 60 % im Vergleich zum herkömmlichen Hochofen-Konverter-Verfahren.
Schnelle Produktion: Der Schmelzzyklus eines Ofens beträgt etwa 30-60 Minuten, was für die Produktion kleiner-Serien und verschiedener Sorten geeignet ist.
Hoher Automatisierungsgrad: Moderne EAF verwenden ein intelligentes Steuerungssystem, um die Stromversorgung, Sauerstoffversorgung und Aufladung zu optimieren.

5. Umweltschutzmaßnahmen
Vorbehandlung von Stahlschrott: Entfernung von Verunreinigungen wie Öl und Nichteisenmetallen.
Rauchgasrückgewinnung: Nutzung eines Abhitzekessels zur Stromerzeugung und zur Abscheidung von Dioxinen und anderen Schadstoffen.
Schlackenaufbereitung: Stahlschlacke wird für Baumaterialien oder Straßenbaumaterialien recycelt.

Die Parameter unserer Hauptprodukte
| Modell | Nennkapazität | Innendurchmesser | Elektrodendurchmesser | Transformator | Heben des Ofenkörpers |
| Nennkapazität | Gewicht | ||||
| (t) | (mm) | (mm) | (kVA) | (t) | |
| HX-0,5 | 0.5 | 1600 | 150 | 600-1000 | |
| HX-1,5 | 1.5 | 2100 | 200 | 1250-2000 | |
| HX-3A | 3 | 2500 | 250 | 2200-2500 | -18 |
| HX-3B | 3 | 2700 | 250 | 2200-2500 | -20 |
| HX-5A | 5 | 3000 | 300 | 3200-4000 | -25 |
| HX-5B | 5 | 3200 | 300 | 3200-4000 | -27 |
| HX2-10 | 10 | 3500 | 350 | 5500-6300 | -44 |
| HX2-15 | 15 | 3700 | 350 | 6300-8000 | -50 |
| HX2-20 | 20 | 3900 | 400 | 9000 | -56 |
| HX2-20 | 20 | 4000 | 400 | 9000 | -63 |
| HX2-20 | 20 | 4200 | 400 | 9000-12500 | -70 |
| HX2-30 | 30 | 4300 | 400 | 15000-22000 | -75 |
| HX2-30 | 30 | 4400 | 400-450 | 15000-25000 | -78 |
| HX2-40 | 40 | 4600 | 400-450 | 15000-32000 | -92 |
| HX2-40 | 40 | 4700 | 400-450 | 18000-32000 | -95 |
| HX2-50 | 50 | 4800 | 500 | 32000-35000 | -98 |
| HX2-60 | 60 | 5000 | 500 | 35000-45000 | -115 |
| HX2-60 | 60 | 5200 | 500 | 35000-45000 | -124 |
| HX2-70 | 70 | 5400 | 500 | 32000-63000 | -132 |
| HX2-70 | 70 | 5500 | 500 | 32000-63000 | -136 |
| HX2-80 | 80 | 5600 | 500 | 32000-63000 | -140 |
| HX2-90 | 90 | 5800 | 500-600 | 50000-80000 | -164 |
| HX2-100 | 100 | 6100 | 600 | 80000-100000 | -202 |
| HX2-100 | 100 | 6400 | 600 | 80000-100000 | -217 |
| HX2-120 | 120 | 6500 | 600 | 80000-100000 | -223 |
| HX2-150 | |||||
| HX2-180 |
Hinweis: 1. Stahlgießmethode: Für HX2-10 und niedriger ist es das Durchgießen; Bei HX2-15 und höher kann es sich entweder um eine Muldenschüttung oder eine leicht außermittige Bodenschüttung handeln.
2. Elektrodensteuerungsmethode: Der HX-Typ verwendet einen Motor mit variabler Frequenz. Der Typ HX2 verwendet Hydraulik plus SPS.
Unser Unternehmen verfügt über langjährige Erfahrung in der Produktion und im Vertrieb von Elektrolichtbogenöfen, nimmt eine führende Position auf dem chinesischen Markt ein und wird nach Russland, Südostasien, Afrika und in andere Länder verkauft.
Die oben genannten Parameter können als Referenz verwendet werden. Bei Bedarf können Sie sich gerne an uns wenden.


