


Grundstruktur
Arbeitsfläche: die Oberfläche, die in direktem Kontakt mit geschmolzenem Stahl steht, eine hochpräzise Bearbeitung erfordert (Rauheit Ra kleiner oder gleich 0,8 μm) und mit einer verschleißfesten Schicht (z. B. Verchromung) beschichtet ist.
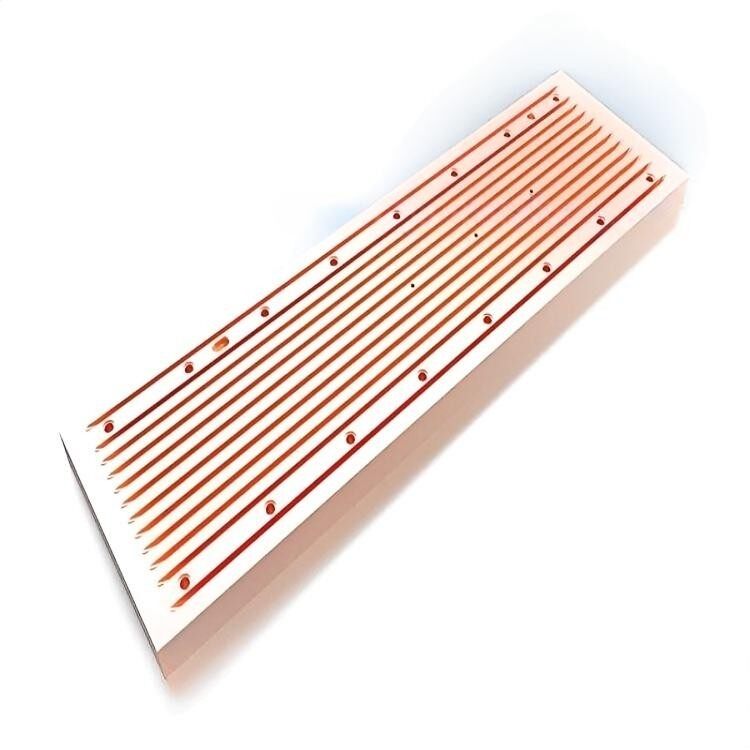
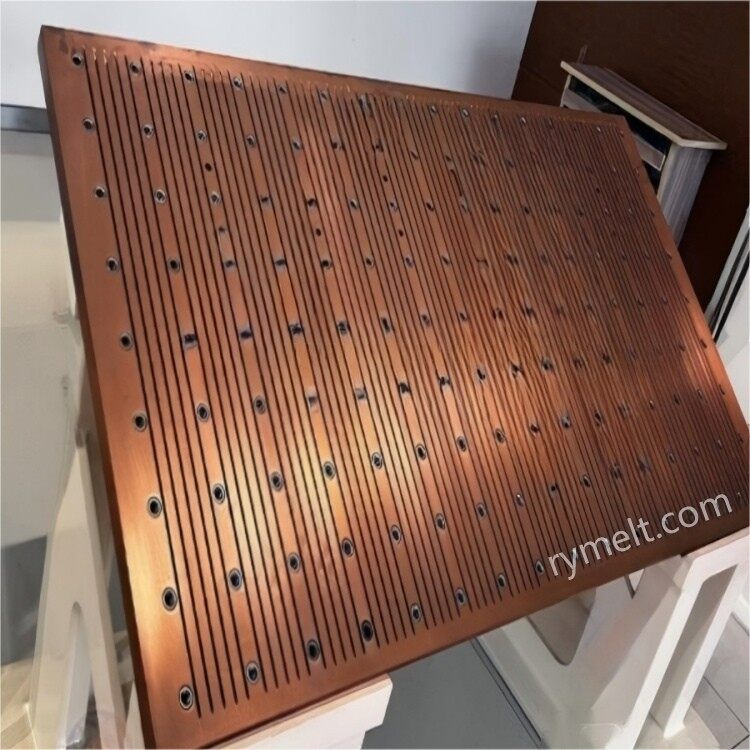
Kühlschicht: Auf der Rückseite sind dichte Kühlkanäle oder -rillen vorgesehen, um die Wärme durch einen Hochdruckwasserstrom (1,0–1,5 MPa) schnell abzuleiten.
Montageschnittstelle: Schraubenlöcher oder Nuten zur Verbindung mit dem Kristallisatorrahmen, um eine stabile Befestigung der Kupferplatte zu gewährleisten.
Spezieller Strukturtyp
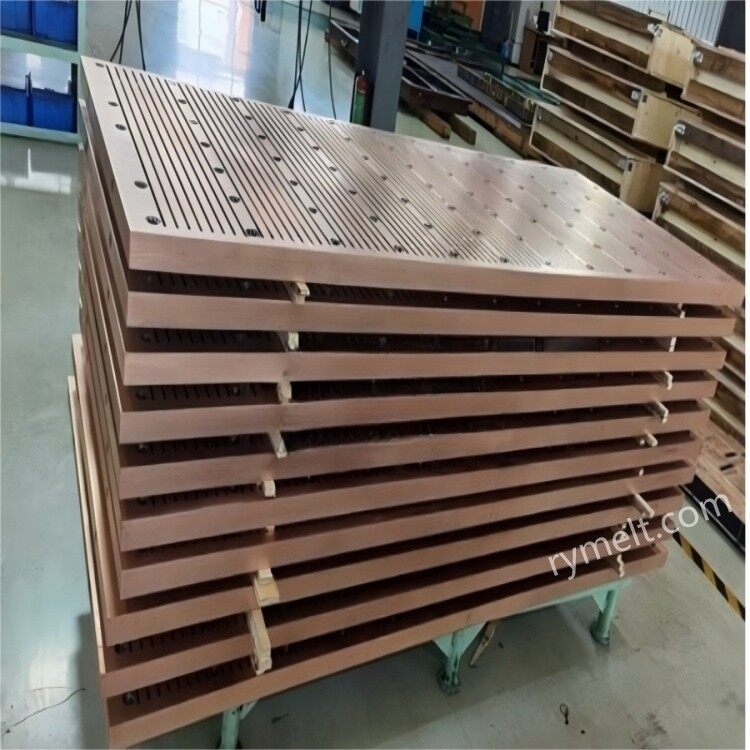
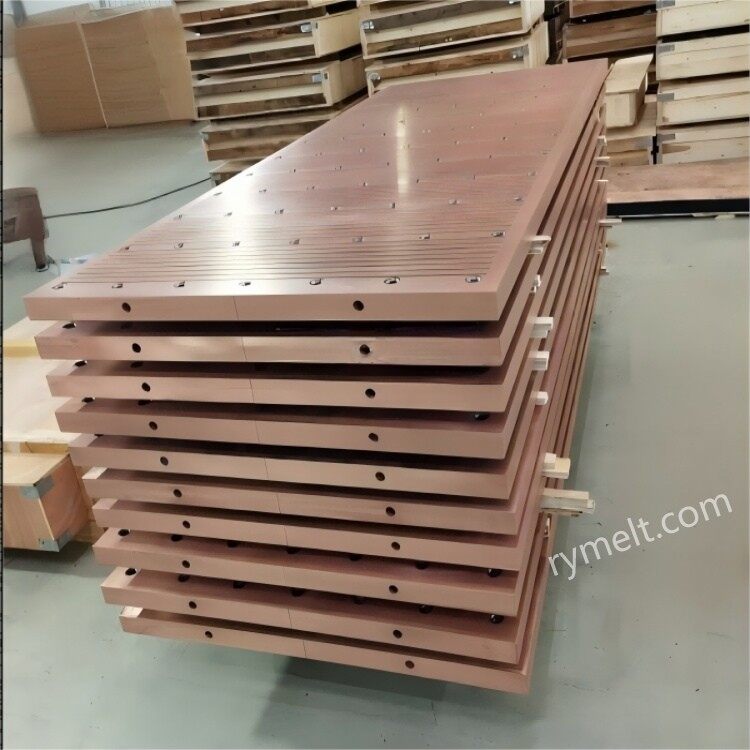
Kombinierte Kupferplatte: Blockverbindungsdesign, leicht vor Ort austauschbar (z. B. breitflächige Kupferplatte für Brammenstrangguss).
Geformte Kupferplatte: Wird bei der Herstellung von H--Stahl, Schienenstahl und anderen komplexen Abschnitten aus Knüppelguss verwendet. Die Form des inneren Hohlraums muss an das fertige Produkt angepasst werden.
Dünnband-Kupferplatte: wird für den Dünnband-Strangguss (Dicke) verwendet<10mm), the working surface needs to be polished with ultra-high precision (Ra≤0.4μm).
Materialtyp
Hohe-Leitfähigkeit von sauerstofffreiem-Kupfer Cu größer oder gleich 99,95 %, Wärmeleitfähigkeit größer oder gleich 380 W/(m-K), geeignet für niedrige-Ziehgeschwindigkeit, Knüppelguss mit kleinem-Abschnitt
Chrom-Zirkonium-Kupfer-Legierung Cu-Cr(0,6 %~1,2 %-Zr(0,03 %~0,3 %), Zugfestigkeit größer oder gleich 350 MPa für Brammen mit hoher Ziehgeschwindigkeit und großem Querschnitt
Silber-Kupferlegierung Cu-Ag (0,08 % ~ 0,12 %), Erhöhung der Hochtemperaturfestigkeit um 20 %, geeignet für Strangguss von Hochtemperaturstahl (z. B. Edelstahl).
Oberflächenbeschichtung
Verchromung: Härte 800–1000 HV, Temperaturbeständigkeit kleiner oder gleich 500 Grad, niedrige Kosten, aber schlechte thermische Ermüdungsbeständigkeit.
Nickel-Kobaltlegierungsbeschichtung (Ni-Co): Härte 500 ~ 600 HV, hohe Zähigkeit, ausgezeichnete Beständigkeit gegen thermische Rissbildung.
Verbundbeschichtung: Vernickelung der unteren Schicht (0,1 mm) + Verchromung der Oberflächenschicht (0,05 mm), unter Berücksichtigung der Verschleißfestigkeit und der Temperaturwechselbeständigkeit.
Typische Anwendungen
Stranggießen von Brammen: Die Länge einer breiten Kupferplatte kann bis zu 2000 mm betragen, wodurch Brammen mit einer Dicke von 150–300 mm entstehen.
Strangguss von geformten Knüppeln: Bei I-Trägern, Kanalstahl usw. muss die Form des inneren Hohlraums der Kupferplatte genau mit dem Querschnitt des gegossenen Knüppels übereinstimmen.
Dünnband-Strangguss: Die Arbeitsfläche der Kupferplatte muss sehr gerade sein (weniger als oder gleich 0,05 mm/m), die Anforderungen an die Kühlfestigkeit sind extrem hoch.
Häufige Probleme
Abplatzen der Beschichtung: meist aufgrund übermäßiger thermischer Belastung oder unzureichender Bindung der Beschichtung, Optimierung des Beschichtungsprozesses erforderlich (z. B. Sandstrahlen und Aufrauen vor der Beschichtung).
Ungleichmäßige Abkühlung: Meistens aufgrund von Kalkablagerungen oder schlecht gestalteten Wasserwegen ist ein regelmäßiges Beizen der Wasserwege und eine Optimierung der Wasserwegverteilung erforderlich.
Verformung der Arbeitsfläche: Meistens verursacht durch langfristiges Kriechen bei hohen Temperaturen oder mechanische Einwirkung. Es muss Chrom-Zirkonium-Kupfer-Material verwendet und die Ziehgeschwindigkeit und Temperatur kontrolliert werden.
Risse auf der Oberfläche des Knüppels: werden meist durch eine nicht übereinstimmende Konizität der Kupferplatte oder eine zu starke Kühlung verursacht. Die Konizitätskurve muss angepasst und die lokale Kühlintensität verringert werden.
Referenzparameter
Dicke: 40~100 mm (Arbeitsfläche + Kühlschicht)
Beschichtungsdicke: Verchromung 0,05–0,2 mm; Nickel-basierte Legierung 0,1–0,3 mm
Kühlwasserweg: Schlitztiefe 5–10 mm, Abstand 15–30 mm
Konisches Design: einseitige Konizität 0,5 % ~ 2,0
Unser Unternehmen verfügt über umfangreiche Erfahrung in der Herstellung und Vermarktung von Kristallisator-Kupferplatten und Trägerplatten mit professionellem technischem Personal, entsprechend den individuellen Bedürfnissen der Kunden, Produktion und Verarbeitung.
Die oben genannten Parameterdaten können als Referenz verwendet werden. Wenn Sie spezielle Anforderungen haben, können Sie sich gerne an uns wenden.


