


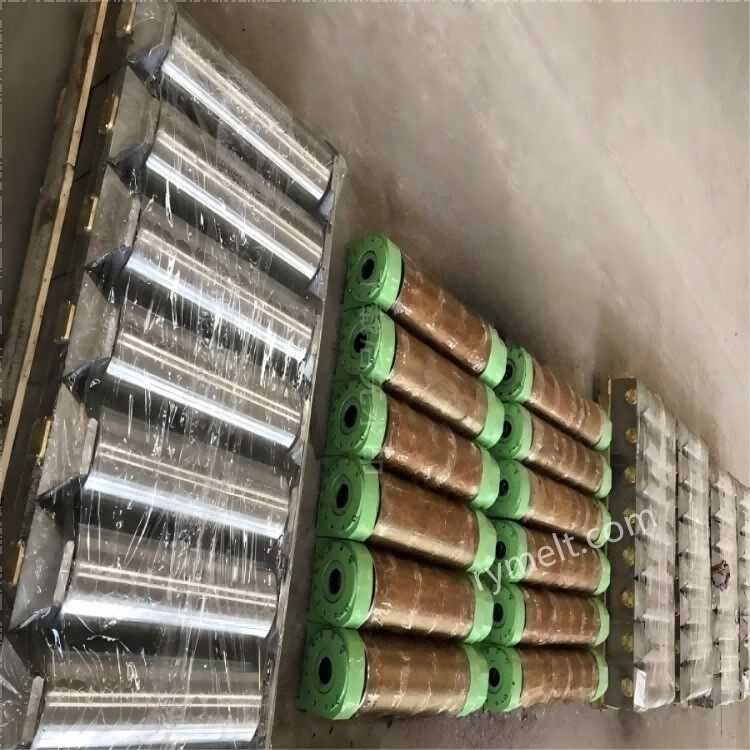
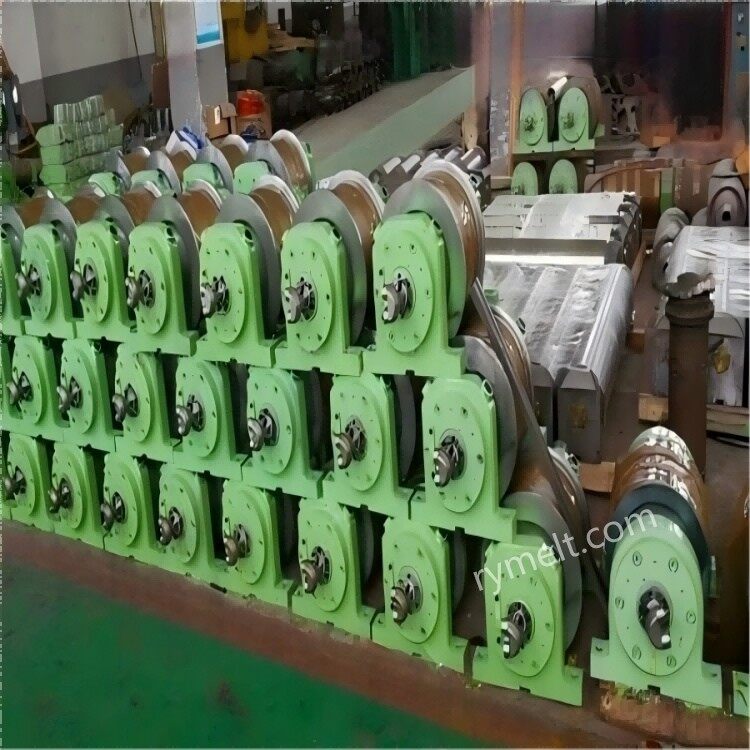
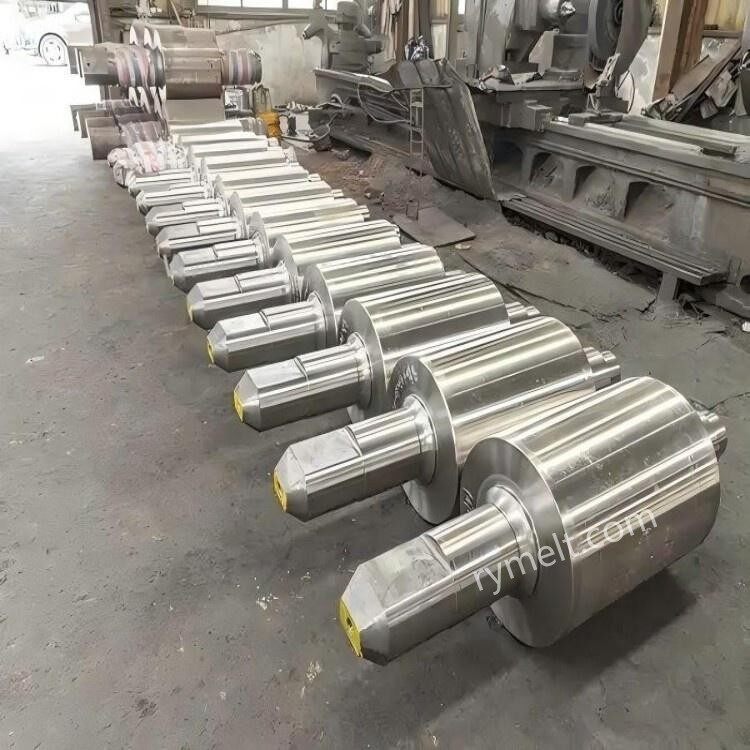
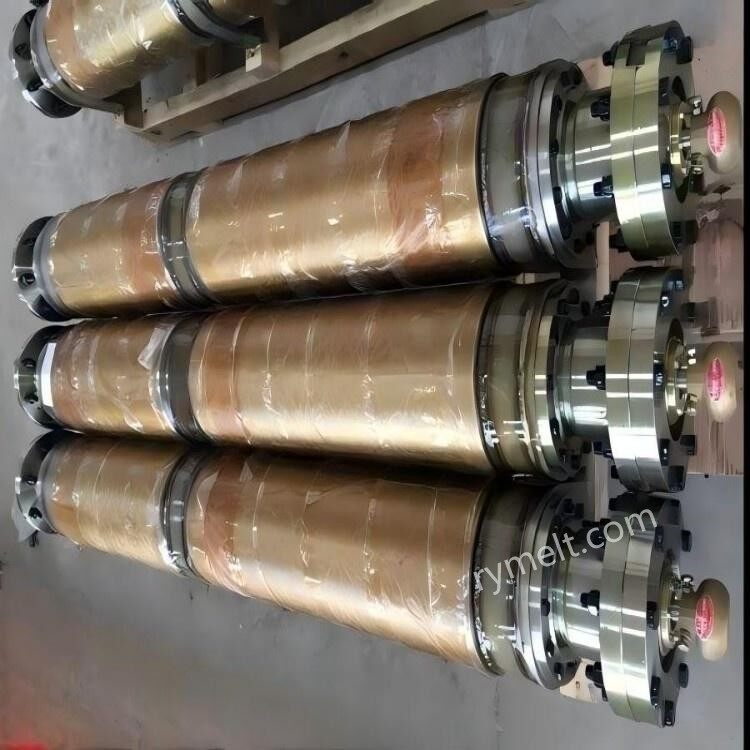
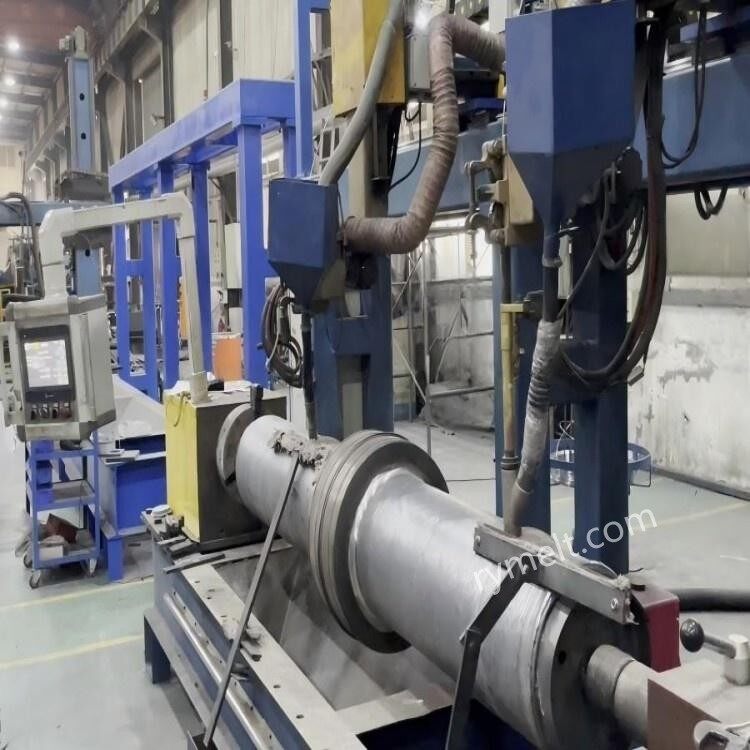
Die wichtigste Oberflächentechnologie
1.Plasma-Transfer-Lichtbogenschweißen (PTA)
Merkmale: geringer Wärmeeintrag (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parameter: Strom 80-200A, Pulverförderrate 30-100 g/min, Schichtdicke 1-3 mm.
Anwendung: Dünnschichtreparatur oder hochpräzise Oberflächenverstärkung.
2.Unterpulverschweißen (SAW)
Eigenschaften: Hohe Effizienz (Abscheidungsrate größer oder gleich 15 kg/h), geeignet für großflächige Reparaturen.
Parameter: Strom 400–800 A, Spannung 30–40 V, Drahtdurchmesser 3,2–4,0 mm.
Anwendung: Gesamtverkleidung von Walzenkörpern, z. B. Stranggusswalzen.
3.Laserbeschichtung
Eigenschaften: Verdünnungsrate<3%, small heat-affected zone, but high equipment cost.
Parameter: Laserleistung 2–6 kW, Scangeschwindigkeit 0,5–2 m/min.
Anwendung: Präzisionsreparatur hochwertiger Walzen.
Typische Anwendungsszenarien
1. Stranggießmaschinen-Lüfterabschnittsrolle
Schwierigkeit: Unterliegt der Gusskraft des Knüppelbauchs (bis zu 200 kN/m²) und der thermischen Belastung (800–1200 Grad).
Lösung: Mehrschichtiges Auftragen mit einer Legierung auf Wolframkarbid- und Kobaltbasis-, Oberflächenhärte größer oder gleich HRC58.
2.Biege-/Richtrollen
Schwierigkeit: Ermüdungsrisse aufgrund dynamischer Belastung.
Lösung: Übergangsschicht aus einer Legierung auf Nickel--Basis + verschleißfeste Schicht auf Eisen--Basis, Hitzeermüdungszykluszeiten bis zu 10⁶ Mal.
3.Kupferformstützrolle
Schwierigkeit: Kühlwasserkorrosion und mechanischer Verschleiß überlagert.
Lösung: Laserauftragschweißen von Inconel 625, Lochfraßwiderstandspotential auf +200 mV (SCE) erhöht.
Qualitätskontrollpunkte
1. Vorwärmen und Zwischenschichttemperatur
Vorwärmtemperatur: 150–300 Grad (angepasst an das Kohlenstoffäquivalent des Grundmaterials).
Zwischenschichttemperaturkontrolle: Weniger als oder gleich 150 Grad, um thermische Risse zu verhindern.
2. Nicht-destruktive Prüfung
Ultraschallprüfung (UT): Erkennung von Fehlern in der Bindung zwischen der Mantelschicht und dem Substrat (Empfindlichkeit Φ1 mm äquivalent).
Penetrationstest (PT): Erkennen von Mikro-rissen an der Oberfläche (Erkennungsgenauigkeit 0,01 mm).
3.Reststressmanagement
Wärmebehandlung nach dem Schweißen: Anlassen bei 550–600 Grad, Halten für 2–4 Stunden, um mehr als 80 % der Spannung zu beseitigen.
Kugelstrahlen: Die Oberflächendruckspannung wird auf -400 MPa erhöht und die Ermüdungsbeständigkeit erhöht.
Unser Unternehmen verfügt über langjährige Erfahrung in der Herstellung und Vermarktung von Auftragsschweißwalzen und verfügt über professionelles und technisches Personal, das nach den individuellen Bedürfnissen der Kunden produzieren und verarbeiten kann. Die oben genannten Parameterdaten können als Referenz verwendet werden. Wenn Sie spezielle Anforderungen haben, können Sie sich gerne an uns wenden.


