


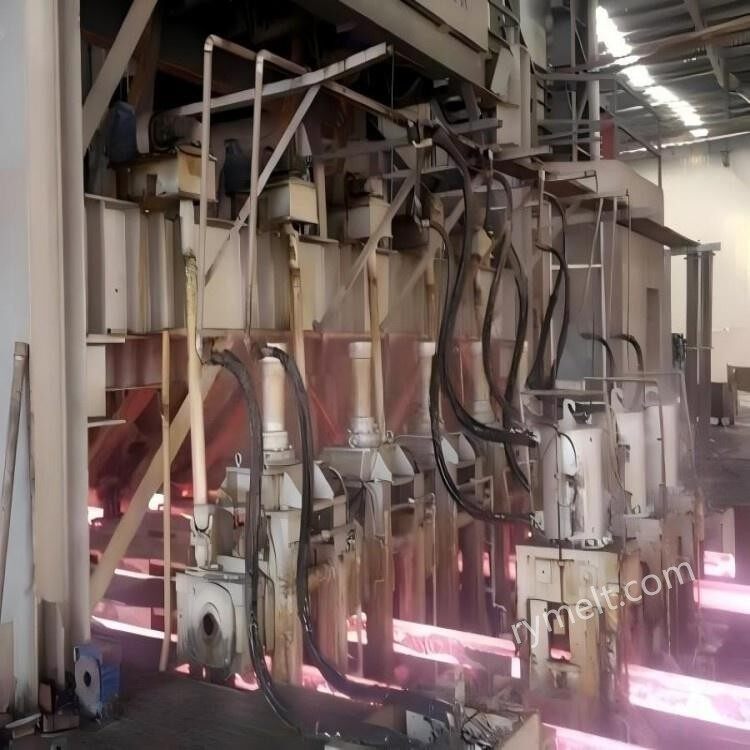
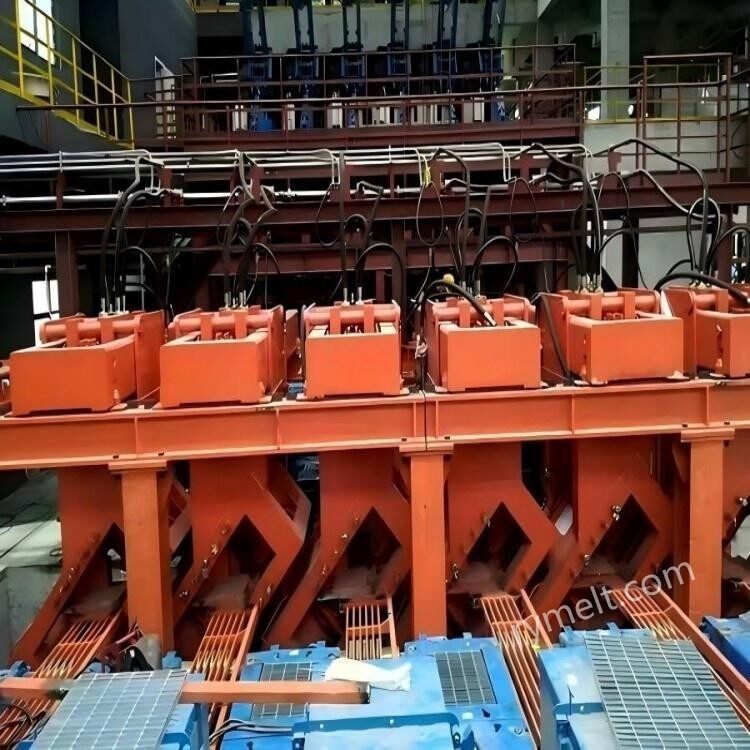
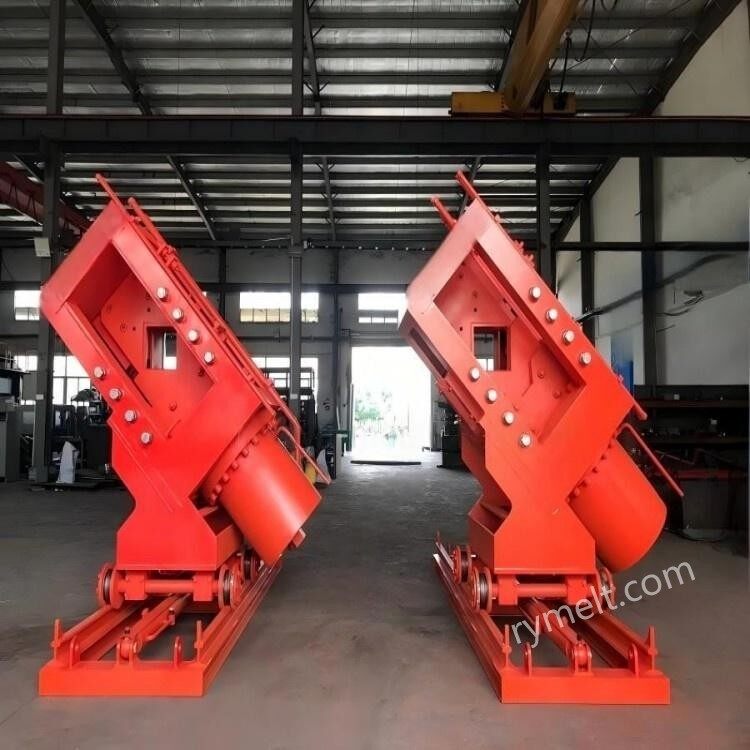
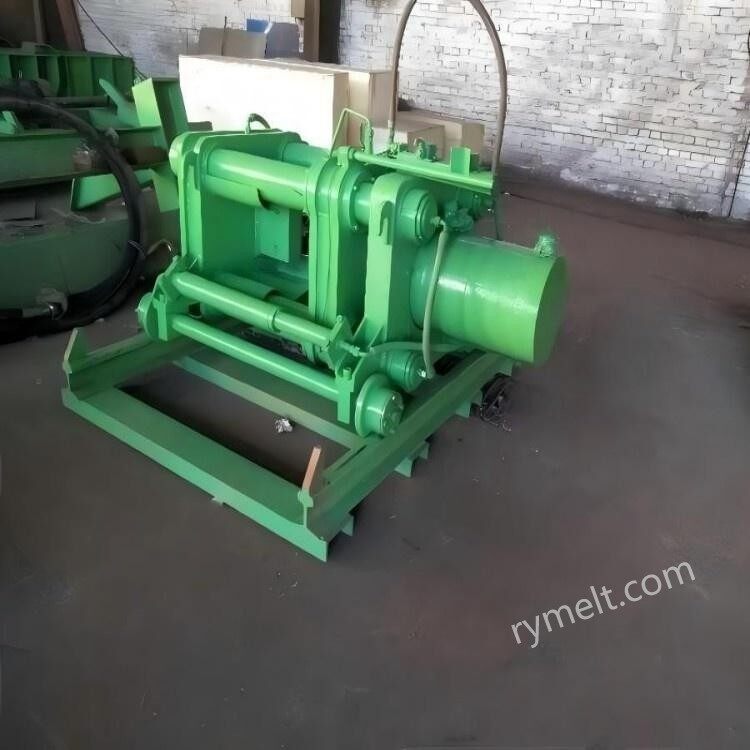
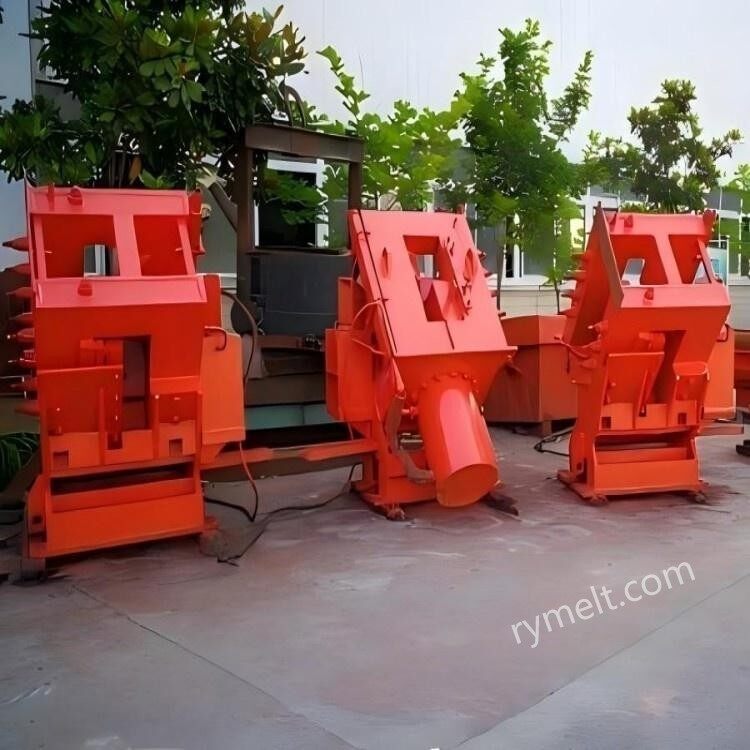
Struktur und Zusammensetzung
1.Hydrauliksystem
Stromquelle: Hochdruck-Hydraulikpumpstation (einschließlich Motor, Ölpumpe, Öltank usw.).
Umsetzungsorgan: Hydraulikzylinder, der durch den Hydrauliköldruck das Schermesser antreibt, um den Schervorgang abzuschließen.
Steuerungskomponenten: Proportionalventile, Servoventile etc. zur präzisen Steuerung von Scherkraft und Geschwindigkeit.
2. Schermechanismus
Oberer und unterer Messerrahmen: aus hochfestem legiertem Stahl, hohe Temperatur- und Verschleißfestigkeit.
Klinge: Spezialmaterial (z. B. Warmarbeitsformstahl), hält Knüppelscherung bei hohen Temperaturen stand.
Führungsvorrichtung: Stellen Sie sicher, dass die Bewegung der Klinge präzise verläuft, um einen Versatz zu vermeiden.
3. Kontrollsystem
SPS oder Industriecomputer: Automatischen Betrieb realisieren, Schnittlänge entsprechend der Knüppelgeschwindigkeit und den Prozessanforderungen einstellen.
Sensor: Erfassung der Blockposition, Temperatur, Scherkraft und anderer Parameter, Rückmeldung an das Steuerungssystem.
Funktionsprinzip
1. Positionierung des Knüppels
Der Stranggussbarren wird von einer Ziehmaschine in die hydraulische Scherposition gezogen und der Schnittpunkt wird durch einen fotoelektrischen Sensor oder Encoder bestimmt.
2.Schneidvorgang
Das Hydrauliksystem treibt den oberen Messerrahmen mit schnellem Abwärtsdruck an und fixiert den unteren Messerrahmen, um die Scherung abzuschließen.
Die Scherkraft kann Hunderte bis Tausende Tonnen erreichen und den Hochtemperaturbarren (Temperatur von etwa 800 bis 1100 Grad) sofort abschneiden.
Nach dem Scheren wird der Messerrahmen zurückgesetzt und der Block wird weiter zum nächsten Prozess transportiert.
3. Synchronisierte Steuerung
Synchronisiert mit der Zuggeschwindigkeit der Stranggießmaschine, um sicherzustellen, dass der Gussblock stationär ist oder sich während des Scherens mit niedriger-Geschwindigkeit bewegt, um sicherzustellen, dass der Schnitt glatt ist.
Kernvorteile
1. Hohe Effizienz
Der Scherzyklus ist kurz (normalerweise 3-10 Sekunden) und an Hochgeschwindigkeits-Stranggussproduktionslinien angepasst (z. B. Ziehgeschwindigkeit von mehreren Metern pro Minute).
Im Vergleich zum Brennschneiden kein Gasverbrauch, Energieeinsparung und Umweltschutz.
2. Hohe Schnittqualität
Flache und gratfreie Schnitte, wodurch der Aufwand für die Nachbearbeitung reduziert wird.
Keine Bildung oxidierter Haut, wodurch Materialverlust vermieden wird.
3. Automatisierung und Sicherheit
Vollautomatische Steuerung, wodurch manuelle Eingriffe reduziert werden.
Das geschlossene Design verhindert das Verspritzen von Hochtemperatur-Rückständen und gewährleistet die Betriebssicherheit.
Anwendungsszenario
Strangguss-Produktionslinie für Eisen und Stahl: für Kohlenstoffstahl, legierten Stahl, Edelstahl und andere gegossene Knüppel, die auf Maß geschnitten werden.
Besondere Arbeitsbedingungen: stabiler Betrieb bei hohen Temperaturen und hoher Belastung, Anpassung an verschiedene Abschnitte (quadratischer Knüppel, rechteckiger Knüppel, runder Knüppel usw.).
Alternative zu herkömmlichen Verfahren: Ersetzen Sie nach und nach das Brennschneiden und die mechanische fliegende Schere, besonders geeignet für hoch{0}Präzisions- und Produktivitätsanforderungen der Produktionslinie.
Wartung und häufige Probleme
1. Wartungspunkte
Regelmäßiger Austausch von Hydrauliköl und Filterelement, um eine Verschmutzung des Systems zu verhindern.
Überprüfen Sie den Messerverschleiß und führen Sie eine rechtzeitige Reparatur oder einen Austausch durch.
Schmieren Sie die Führungsvorrichtung, um die Flexibilität der beweglichen Teile sicherzustellen.
2. Häufige Probleme
Unzureichende Scherkraft: Dies kann auf ein Leck im Hydrauliksystem oder eine Druckanomalie in der Pumpstation zurückzuführen sein.
Schiefer Schnitt: verursacht durch Fehlausrichtung der Klinge oder Verschleiß des Führungsmechanismus.
Fehler im Steuerungssystem: Das Sensorsignal oder die SPS-Programmlogik müssen überprüft werden.
Referenzparameter
1. Scherkraftbereich: 500 Tonnen ~ 5000 Tonnen
(angepasst je nach Knüppelmaterial, Abschnittsgröße und Temperatur).
2. Abschnittsform:quadratischer Knüppel, rechteckiger Knüppel, runder Knüppel, Bramme usw.;
3. Abschnittsgröße:
Knüppel/rechteckiger Knüppel: 100×100mm-600×600mm;
Platten: Dicke 150–400 mm, Breite 1000–2500 mm;
Temperaturbereich: 800 Grad ~ 1100 Grad
(Scheren bei hohen-Temperaturen erfordert eine Klinge aus speziellem Material).
4. Scherzyklus
Einzelscherzeit: 3 ~ 10 Sekunden (einschließlich Klingenschließen, Scheren, Zurücksetzen);
Kontinuierliche Scherfrequenz: 6 bis 20 Mal / Minute (und Geschwindigkeitsanpassung der Stranggießmaschine).
5. Schergenauigkeit
Längenfehler: ± 2 mm ~ ± 5 mm (beeinflusst von der Präzision der Synchronisationssteuerung);
Schnittebenheit: Weniger als oder gleich 1 mm/m (kein Grat, kein Riss).
Unser Unternehmen verfügt über langjährige Erfahrung in der Herstellung und Vermarktung von hydraulischen Scheren mit professionellem technischem Personal, entsprechend den individuellen Bedürfnissen der Kunden, der Produktion und der Verarbeitung. Die oben genannten Parameterdaten können als Referenz verwendet werden. Wenn Sie spezielle Anforderungen haben, können Sie sich gerne an uns wenden.


