


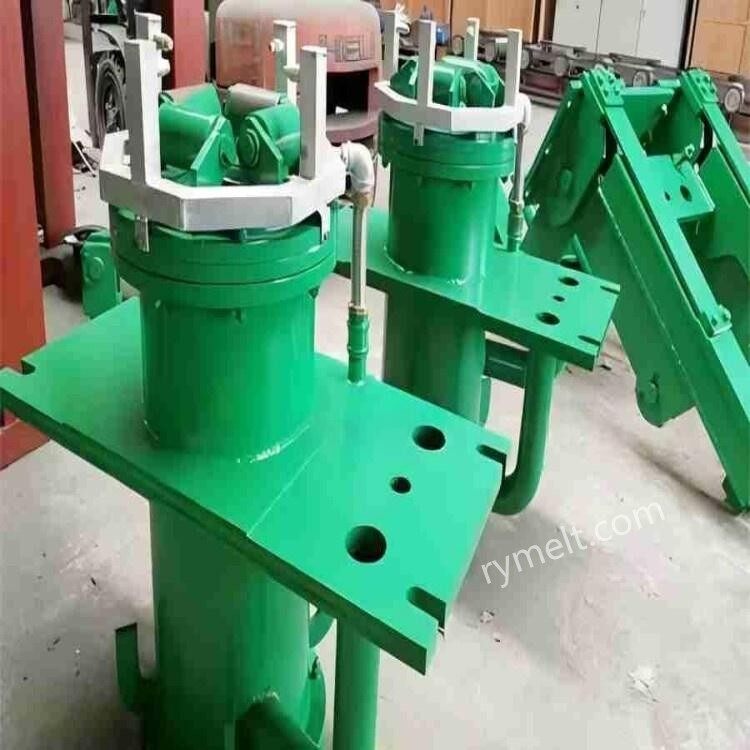
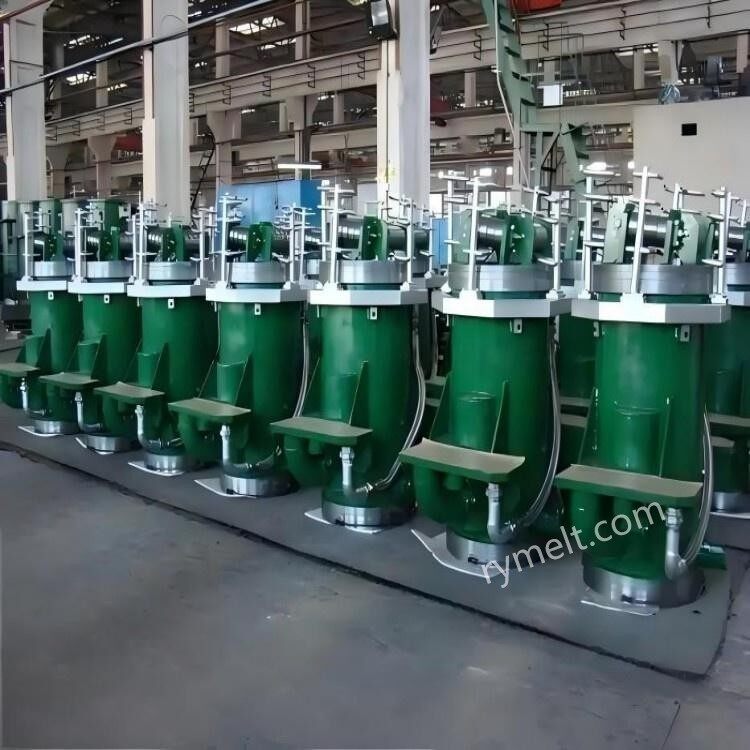
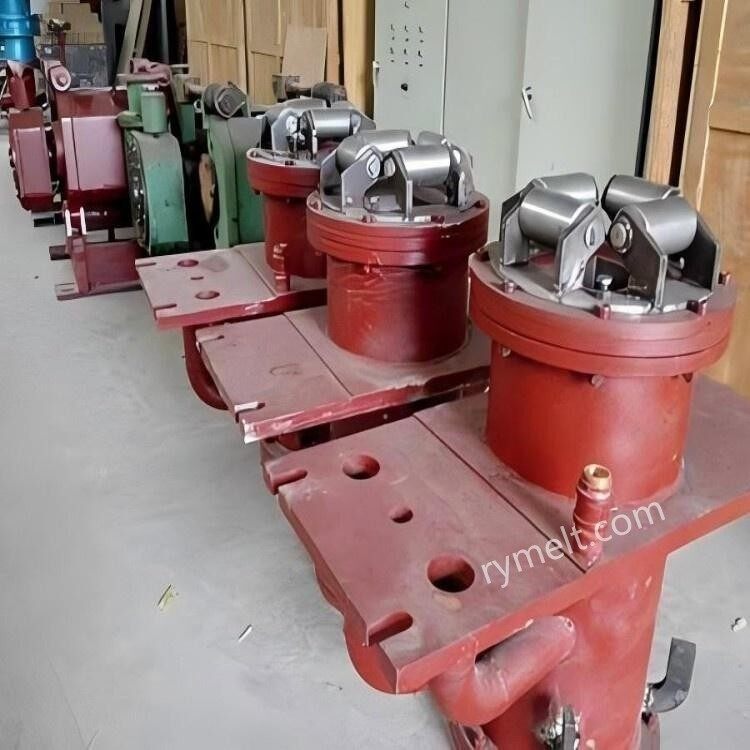
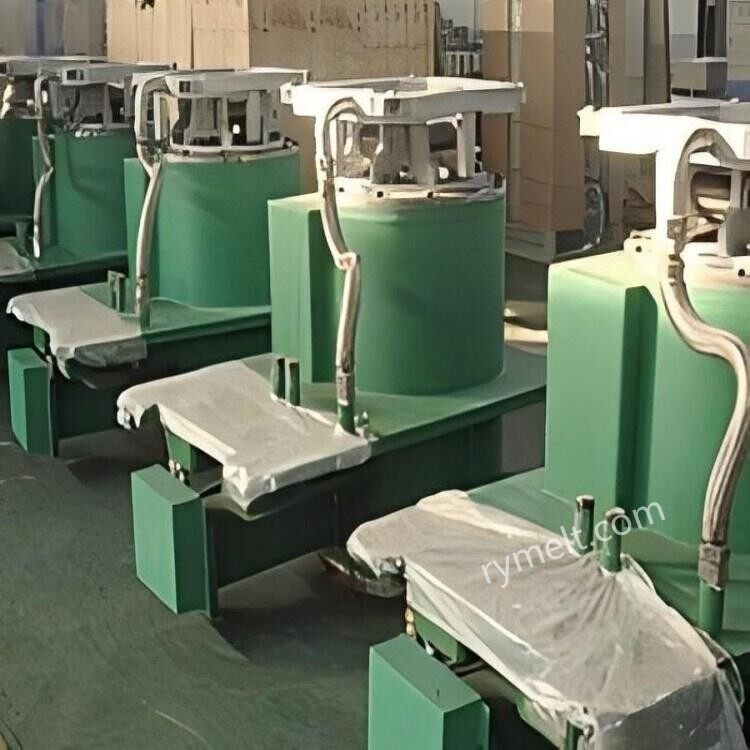
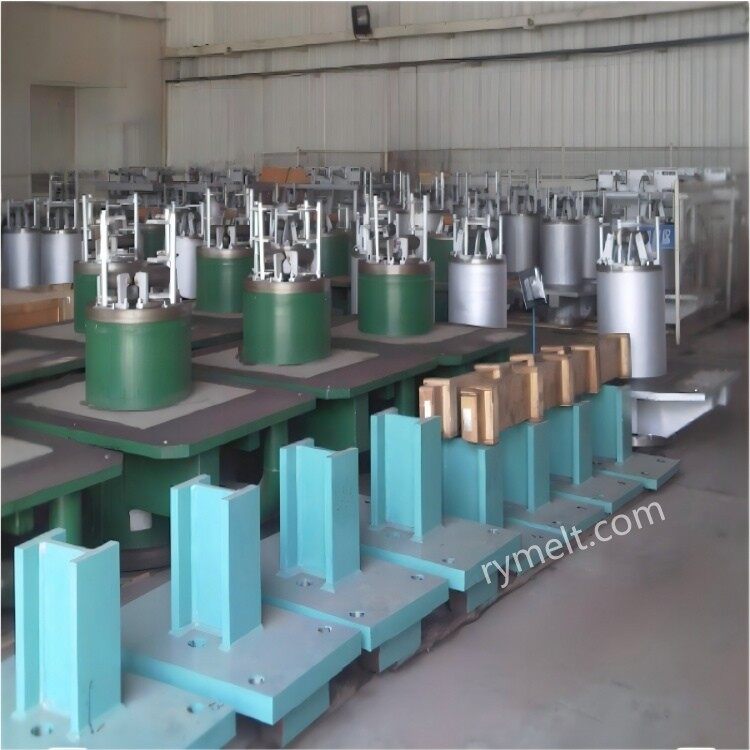
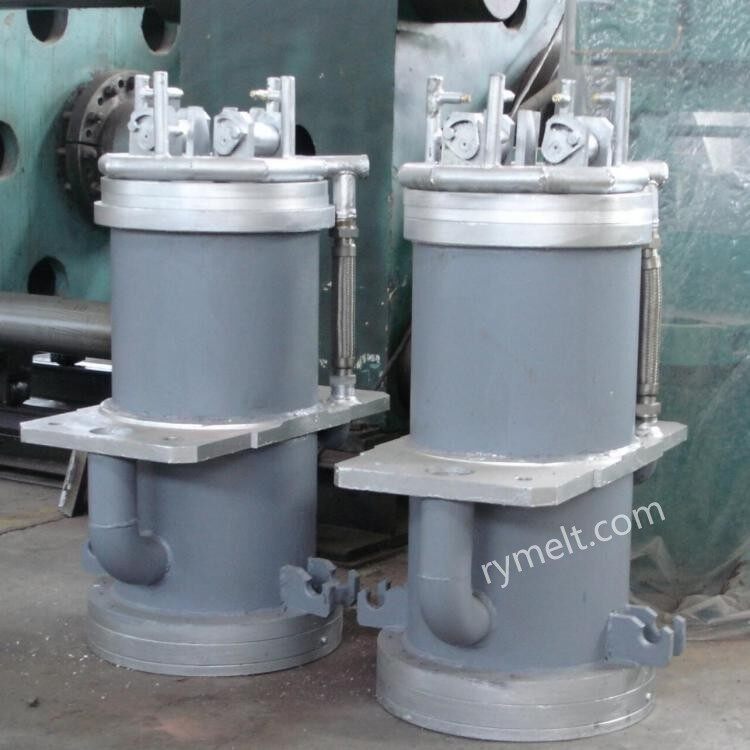
Funktionen und Rollen der Kupferformmontage
Anfängliche Erstarrung: Nachdem der Stahl aus dem Tundish in die Kupferkokille geflossen ist, wird er schnell abgekühlt, um eine gleichmäßige Knüppelschale mit einer bestimmten Dicke (normalerweise 10–30 mm) zu bilden, die ein reibungsloses Knüppelziehen im anschließenden sekundären Kühlabschnitt gewährleistet.
Wärmeübertragung und Schmierung: Die Wärme wird schnell durch die Kupferwand und das Kühlwasser exportiert, und die Schlacke wird geschützt, um einen flüssigen Schmierfilm auf der Oberfläche des geschmolzenen Stahls zu bilden, der die Reibung zwischen der Knüppelhülle und der Innenwand der Kupferform verringert.
Struktur und Typ
Materialauswahl:
- Innenwand: hochreines Kupfer oder Kupferlegierung (wie Cu-Cr-Zr), Beschichtung (Chrom, Nickel-Kobaltlegierung) zur Verbesserung der Verschleißfestigkeit und Oxidationsbeständigkeit.
- Gehäuse: Edelstahl oder hochfester Stahl, innenliegende Kühlwasserkanäle.
Häufige Typen:
- Röhrenförmige Kupferform: Integrierte Kupferrohrstruktur, geeignet für den Guss von Knüppeln mit kleinem Querschnitt (Knüppel, runde Knüppel).
- Kombinierte Kupferform: Mehrere zusammengebaute Kupferplatten, einstellbare Konizität, für Brammen oder geformte Knüppel.
Häufige Probleme und Lösungen
Stahlleckage: ungleichmäßige Dicke der Knüppelschale, schlechte Leistung der Schutzschlacke, Ausrichtungsabweichung.
Maßnahmen: Viskosität der Schutzschlacke optimieren, Vibrationsmodus anpassen (z. B. nicht-sinusförmige Vibration), Flüssigkeitsniveaukontrolle des Kristallisators verstärken.
Abnutzung der Beschichtung: Kratzer an der Innenwand, verringerte Wärmeleitfähigkeit.
Wartung: Regelmäßige Überprüfung der Beschichtungsdicke (normalerweise größer oder gleich 0,1 mm), Erneuerung-der Beschichtung oder Austausch der Kupferplatte, wenn der Verschleiß den Standard überschreitet.
Gegenmaßnahmen zur thermischen Verformung: Optimierung der Kühlwasserverteilung, Verwendung von Kupferlegierungsmaterialien mit hoher thermischer Festigkeit.
Wartungspunkte
Tägliche Inspektion:
Kühlwasserhärte (Ablagerungen vermeiden), Druck (0,6–1,2 MPa), Temperaturunterschied zwischen Einlass- und Auslasswasser (weniger als oder gleich 8 Grad).
Oberflächenrauheit der Kupferplatte (Ra kleiner oder gleich 0,8 μm) und Konizitätsgenauigkeit (Fehler).<0.1mm/m).
Lebenszeitmanagement:
Notieren Sie die Menge des Stahlflusses in Kombination mit der Tiefe der thermischen Ermüdungsrisse (mehr als 2 mm müssen ersetzt werden).
Die Konstruktion und der Betrieb der Kupferform wirken sich direkt auf die Betriebsgeschwindigkeit der Stranggießmaschine und die Qualität des Gussbarrens aus. Im modernen Stranggussverfahren konzentriert sich die Optimierungsrichtung auf hocheffiziente Wärmeübertragung, Langlebigkeit und intelligente Überwachung, um die Produktionskosten zu senken und sich an die Anforderungen hoher Ziehgeschwindigkeit anzupassen (z. B. Brammenziehgeschwindigkeit bis zu 2,5 m/min und mehr).
Wichtige Designparameter der Kupferformmontage
Konisches Design:
Der innere Hohlraum schrumpft entlang der Ziehrichtung allmählich, um die Schrumpfung der Rohlingsschale auszugleichen (z. B. beträgt die Konizität der Platte normalerweise 0,8–1,5 %/m).
Kühlstärke:
Breite des Wasserschlitzes: 4–6 mm, Wasserdurchflussgeschwindigkeit 6–12 m/s, um eine hohe Wärmeflussdichte (bis zu 2–3 MW/m²) zu gewährleisten.
Vibrationsparameter:
Hydraulische oder mechanische Vibration, Amplitude 3–10 mm, Frequenz 50–200 Mal/Minute, verhindert das Anhaften der Knüppelschale.
|
Bogenradius |
R4000~R14000mm |
|
|
Gussgröße |
Billet |
100×100-350×420mm |
|
Runder Billet |
Ø120-Ø800 |
|
|
Platte |
140X300-750 |
|
|
Formtyp |
Knüppel/Rundknüppel |
Rohrförmig |
|
Platte |
Plattentyp |
|
|
verjüngen |
Einfachkegel, Mehrfachkegel oder Parabelkegel |
|
|
Innere Wassermantelform |
Integrierter Edelstahlrohrtyp, Endmontagetyp |
|
Unser Unternehmen verfügt über langjährige Erfahrung in der Herstellung und Vermarktung von Kupferformbaugruppen mit professionellem technischem Personal, entsprechend den individuellen Bedürfnissen der Kunden, Produktion und Verarbeitung. Die oben genannten Parameterdaten können als Referenz verwendet werden. Wenn Sie spezielle Anforderungen haben, können Sie sich gerne an uns wenden.


